Советы и секреты профессионалов

Плотность порошковой краски

ПЛОТНОСТЬ представляет собой отношение  массы вещества к объему. Очевидно, чем меньше плотность краски, тем легче будет перемещать ее при помощи сжатого воздуха. Плотность порошковой краски определяется рецептурой и зависит от плотности применяемых смол, наполнителей, пигментов и других компонентов краски. После того как краска произведена, ее плотность не может изменяться. Далее »
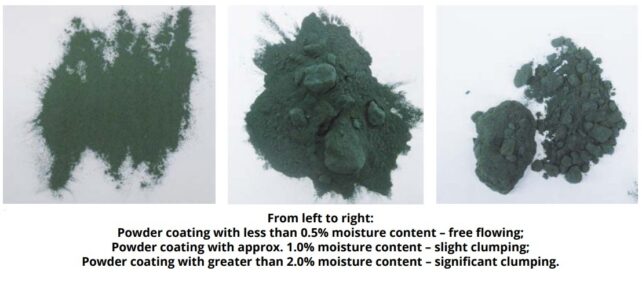
Влажность порошковой краски

Влажность – показатель содержания воды в физических телах или средах. Все вокруг нас содержит некоторое количество воды. Повышенная влажность порошка оказывает сильное негативное влияние не только на способность к псевдоожижению и транспортированию порошковой краски. Она может провоцировать появление дефектов в виде бугорков на готовом покрытии из-за агломерации (слипания) частиц порошка и вызвать еще ряд проблем.К сожалению, все порошковые краски гигроскопичны уже просто потому, что являются мелкодисперсными порошками.

Далее »

Требования к порошковым краскам, основа

Все порошковые ЛКМ можно разделить на две большие группы: термопластичные и термореактивные. Мы рассмотрим только термореактивные краски и только применительно к электростатическому способу распыления. Напомню, в настоящий момент применяются два способа электростатического распыления: методом трибостатической зарядки и методом коронного разряда.

Далее »

Методы контроля загрязненности фасадов и стойкости к очистке

Измерение рН показателей осуществляется с помощью индикаторной бумаги/индикаторной палочки со шкалой в 0,5. Данные измерения необходимо проводить при поставке и при рабочей концентрации.

Испытание на трение. Удельная нагрузка на поверхность штемпеля/пуансон составляет 200 гр/см2. Для определения размывающего (абразивного) воздействия, при проведении проверки жидких или в виде пасты чистящих средств, к штемпелю/пуансону прикрепляется твердое сукно, толщиной в 2 мм. Штепмель/пуансон выполняет двойной ход. При соответствующих обстоятельствах штемпель/пуансон полностью погружают в чистящие средства.

Далее »

Требования к очищению фасадов с контролем качества.

При очистке фасадов с использованием знака качества на месте пользователь должен заполнить документацию, в содержании которой должно быть отображено следующее:

1.Предотвращение несчастных случаев.
2.Охрана окружающей среды.
3.Документы по производству.
4.Наложение образца поверхности и использование чистящих средств.

Далее »

Очистка и техническое обслуживание анодно-окисных покрытий

Простая программа технического обслуживания на основе реалистичной оценки местных условий обеспечивает максимальный срок полезного использования структурных компонентов анодирования по разумной цене.

Далее »

Процесс холодного уплотнения на основе никелевых солей и фторсодержащих солей

В этом пункте приведены рецепты для реализации процессов «холодного уплотнения» на основе солей никеля и фторсодержащих солей (примечание 1, 2 и 3). Он включает в себя знания об этих процессах, полученных в последние годы, и определяет наиболее важные параметры. Процесс делится на 2 этапа: первый уплотнение анодирования, второй – гидратирование анодного покрытия.
Далее »

Особенности процесса травления алюминия перед анодированием

Для того, чтобы достичь высокого уровня соответствия и однородности, важно должным образом контролировать процесс травления. Завод анодирования должен внимательно следить за инструкциями от поставщика химических веществ для  травления, если  таковые  имеются от поставщика полуфабрикатов продукта. Далее »

Тест потери массы с предварительным погружением для анодного покрытия

Этот тест оценивает способность анодированной поверхности противостоять химическому воздействию кислоты. Этот тест должен проводиться в соответствии со  стандартом ISO 3210: 2010 метод 2, который включает в себя предварительную обработку кислотой в растворе азотной кислоты, но с изменениями в процедуре, как указано ниже. Испытуемый раствор должен быть водный, содержащий 35 мл фосфорной кислоты (ρ20 = 1,7 г / мл) на литр.

Далее »

Матовые порошковые краски. Смешение или воск?

Ценовые различия обусловливаются не только маркетинговыми причинами, они в значительной степени определяются рецептурными и технологическими особенностями производства порошковой краски. Рассмотрим эти различия на примере полиэфирных матовых гладких порошковых покрытий.

Далее »