Химическая очистка и травление алюминия и его сплавов

Кислотная очистка и травление

Для разных целей применяются различные виды обработки с использованием растворов кислот, включая следующие:

1.  Очистка с легким травлением или без него перед нанесением конверсионного покрытия, предшествующего нанесению органических или гальванических покрытий.

2.  В качестве ванны для удаления сажи  или нейтрализующего моющего раствора после щелочного травления.

3.  Удаление окислов, окалины, продуктов коррозии, накипи после термической обработки или флюсов для сварки.

4.  Матовое или блестящее травление для получения декоративного эффекта.

5.  Селективное травление с целью создания рельефных узоров.

6.  Очень глубокое травление для последующего химического травления или оконтуривания.

7.  Травление с целью увеличения площади поверхности анодов электролитических конденсаторов.

8.  Подтравливание для последующего нанесения тефлонового покрытия.

9.  Электролитическое травление для офсетной печати.
Кислотные очистители

Растворы, не вызывающие травления, обычно содержат азотную или хромовую кислоту. Первая воздействует на алюминий очень медленно, в то время как хромовая кислота пассивирует алюминий и стремится придать пассивирующее действие любому раствору, в который её добавляют.

Азотная кислота используется в основном в ваннах для удаления травильного шлама после щелочного травления, но также является важным элементом при предварительной обработке магнийсодержащих сплавов, так как она удаляет окалину оксида магния, которая может помешать щелочному травлению или другой поверхностной обработке. Она воздействует на алюминий и оксид алюминия очень медленно, однако за примерно 24 часа можно получить прекрасные результаты сатинирования. Она помогает удалить толстые и твёрдые анодные покрытия, например, образующиеся в интегральных электролитах для цветного анодирования, потому что едкий натр удаляет эти покрытия очень неоднородно, особенно если они первоначально не были размягчены длительным растворением в азотной кислоте. Азотная кислота также неплохо подходит для удаления продуктов коррозии.

Если дымную азотную кислоту смешать с кристаллами хромовой кислоты, получится мощное чистящее средство, которое хоть и действует медленно, но полностью удаляет продукты коррозии или толстые слои сажи или жира.

Ещё одним эффективным средством, используемым в основном для удаления окислов, (что относится и к  покрытиям, образованным методом анодирования) является смесь хромовой и фосфорной кислот. Обычно эта смесь состоит из 7% от объёма фосфорной кислоты и 4% от массы хромовой кислоты и применяется при температуре 98-100ºС. Она быстро растворяет любые оксиды, не оказывая при этом никакого воздействия на алюминий и большинство сплавов, при условии, что в растворе нет тяжёлых металлов, и он не оказывает гальванического воздействия. Следующий раствор, используемый иногда для тех же целей, содержит 10% серной кислоты и 4% фтористоводородной кислоты (фторид натрия), однако необходимо следить за тем, чтобы не затягивать обработку во избежание разъедания металла. Кейп46 описал несколько способов растворения анодных покрытий и подчеркивает важность удаления органических веществ, таких как краска, лак или жир, прежде чем  переходить к удалению самих покрытий.

Чистящие смеси, наиболее часто употребляемые для подготовки алюминиевых поверхностей к покраске или нанесению какого-либо покрытия – это так называемые хромовые растворы для травления, содержащие хромовую и серную кислоты в различных пропорциях, хотя к ним может также быть добавлена и фосфорная кислота. Специалисты рекомендуют следующие три смеси:

1.  Хромовая кислота – 5%

Серная кислота – 15% (от объёма).

2.  Хромовая кислота – 175 г/л

Серная кислота – 35 г/л

3.    50%-ая хромовая кислота – 1 частей (объём)

конц. Серная кислота – 10 частей (объём)

Такие смеси воздействуют на алюминий очень медленно, например смесь номер 3 растворяет менее чем 1мг/дм2/ч (10мг/фут2/ч) при температуре ниже 40ºС (100ºF). Важно, чтобы перед началом очистки детали были сухими. С помощью одного литра раствора можно осуществить очистку 400-800 дм2 алюминия (200-400 футов2/гал). После погружения изделия в раствор на 20 мин. при температуре 40-65ºС (110-150ºF) получается чистая, слегка разъеденная поверхность.

Протравка хромовыми смесями часто используется для удаления плёнок, образовавшихся в процессе термической обработки и для подготовки алюминиевых сплавов к покрытию цинком путём погружения, анодированию хромовой кислотой, покраске и химической обработке. Данная операция помогает сгладить неровности поверхности, вызванные вкраплениями окислов или полирующих частиц, и удаляет не так много металла, как едкий натр, делая поверхность чистой и полублестящей. Кислоты можно использовать в резервуарах из нержавеющей стали (18-8 стабилизирован.), материалов с покрытием из нержавеющей стали или из освинцованных и других устойчивых к кислотам материалов. Если повысить время нахождения изделия в растворе, то раствор можно будет использовать и при комнатной температуре.

Травильные кислотные очистители

Вместо хромовых растворов для травления лёгкого травления можно добиться с помощью раствора азотной и плавиковой кислот. Этот процесс был исследован Булофом и Гардемом, которые с его помощью получали вязкий электролитической осадок никеля погружением в цинк.

Рекомендуемый этими учёными раствор по объёму состоит из:

Плавиковой кислоты (40%) – 10%

Азотной кислоты (плотность 1.42) – 10%

Воды – 80%

и может быть использован при комнатной температуре (20ºС) в пластиковых контейнерах. Обезжиренное перед травлением изделие следует погрузить в раствор на 2-5 минут. Подобный процесс, состоящий из двух этапов, когда алюминиевый сплав сначала погружается в раствор азотной и хромовой кислот, а затем в ванну с раствором азотной кислоты и гидродифторида аммония применяется в авиационной промышленности.

Очистная способность смешанных кислотных очистителей на основе гидроперекиси кислоты и/или перекиси водорода, используемых при температуре от 50 до 80ºС, увеличивалась при добавлении к ним поверхностно-активного вещества – оксида алкилдиметиламина. Эффективность любого фторида, содержащего очиститель, сильно зависит от содержания фторида в растворе. Пирен описал метод контроля уровня фторида, приспособленный для работы с системой автоматического освежения раствора.

Вследствие того, что экологи выступают против использования в промышленности очистителей, содержащих ионы хрома или фторидов, учёными был разработан ряд очистителей на основе кислот не содержащих хрома и фторидов. Они включают в себя водные кислотные очистители, чаще всего на основе фосфорной и серной кислот, с различными добавками. Танака предложил следующий раствор: 50 г/л фосфорной кислоты с добавлением 170 миллионных долей ионов железа (Fe3-) и 3 г/л окислителя в сочетании со средством для создания маски на основе ионов алюминия. Подходящими "маскирующими средствами" могут быть серная кислота, борная кислота, конденсированная фосфорная кислота, органофосфорные кислоты и фосфористая кислота.

Шимакура утверждает, что если к неорганическому кислотному раствору добавить ионы брома, ионы окислённого металла, ПАВ и, если это необходимо, окислитель, то получится водный кислотный очиститель с длительным сроком действия, который можно использовать при температурах ниже 60ºС. Похожий чистящий раствор, используемый при низких температурах и состоящий из неорганических кислот, ионов окислённого металла, ПАВ и многоатомных спиртов, предложил Икеда. Ни один из кислотных растворов, кроме тех, которые содержат плавиковую кислоту, не может эффективно воздействовать на сплавы с высоким содержанием кремния. В то время как кремний и кварц, полученные из Mg2Si и т.п., можно обрабатывать большинством приведённых выше растворов, поверхность сплавов, содержащих 10 и более процентов кремния, остаётся серой и требует специальной обработки. Для этого Буллоф и Гардам предлагают перед покрытием цинком сначала обрабатывать высококремнистые сплавы в течение 10 минут в обычном растворе HNO3/HF, после чего их следует ополоснуть и погрузить на 4 минуты в раствор, содержащий 98% азотной кислоты и 2% плавиковой кислоты. Для этой цели был преложен ещё один подобный раствор, содержащий азотную кислоту, 3-15% плавиковой кислоты, 0.5-2.5% ионов шестивалентного хрома, менее 25% воды и в необязательном порядке до 10% серной кислоты60. Сплавы, содержащие марганец, не требуют произведения последней операции, но всё же должны подвергаться нормальному травлению в течение 10 минут.

Время обработки зависит не только от состава сплава, но и от состояния поверхности. Если поверхности не требуется огрубление, будет достаточно 30-секундного погружения. Для получения микроскопического травления путем воздействия на кристаллографические плоскости, что помогает создать лучшую базу для дальнейшего нанесения покрытий, требуется немного больше времени. Последний метод из описанных выше позволил добиться сцепления никелевых покрытий практически равного пределу прочности на разрыв с коммерческим алюминием, равно как и со сплавами, содержащими магний, кремний, марганец и медь. Полный цикл обработки выглядел так: обезжиривающее травление, промывка, (погружение в кислоту), промывка, погружение в цинковокислый натрий, нанесение слоя меди или латуни, промывка, нанесение слоя никеля. Максимальное сцепление достигалось независимо от того, была ли поверхность гладкой или шероховатой, показывая  что производство грубой поверхности не дает никаких преимуществ при осуществлении электроосаждения с погружением в цинк.

Как мы увидим позже, растворы на основе азотной и плавиковой кислот также применяются для удаления травильного шлама с поверхностей алюминиевых сплавов после щелочной обработки.

Кислотные очистители всё чаще и чаще используются для очистки алюминия перед конверсионным покрытием и покраской на сплошных линиях (непрерывных линиях подготовки поверхности). Они основаны на смесях таких кислот, как серная и HF и используются иногда как низкотемпературные очистители. Амхем изучил множество сочетаний компонентов очистителей и подчеркивает приоритет такого очистителя, как серная кислота/HF. Также он подчеркивает, что весьма выгодным может быть добавление ПАВов на основе полиалкиленгликоля.

Растворы на основе фосфорной кислоты также используются для подготовки поверхностей к покрытию органическими веществами и образуют тонкую плёнку фосфата алюминия, которая придаёт устойчивость к коррозии и является хорошей основой для покраски. Низкотемпературный очиститель такого типа содержит 6-15 г/л серной кислоты, 3-22 г/л фосфорной кислоты и 0.1-7.5 г/л соответствующего ПАВа.

Для улучшения качества очистки в одном подобном процессе применяется смесь фосфорной кислоты и спиртов, которые действуют и как растворители жира, и как ПАВы и эмульгаторы. Типовая формула такого вещества выглядит так:

Ортофосфорная кислота (85%) – 10%

Бутиловый спирт – 40%

Изопропиловый спирт – 30%

Вода – 20%

Возможно применение и других запатентованных очистителей, похожих на приведённые выше. Рекомендуемые смеси включают в себя как фосфорную кислоту, так и монобутиловый эфир этиленгликоля и растворимую соль алкилированной нафталинтетрасульфокислоты в качестве ПАВа; щёлочь фторида металла и метафосфорную кислоту или гидроортофосфат аммония; и смеси растворимого гидросульфата и сульфата с добавлением гидрофосфат аммония и органический сульфонат. Раствор для обработки сплавов меди состоит из фосфорной кислоты, до 0.1% бензотриазола и ПАВ, хотя в литературе и был описан общий тип очистителя на основе фосфорной и азотной кислот с неионным ПАВом. Для хорошего сцепления органических покрытий предлагается чистящий раствор, содержащий гликолевый эфир, триэтиленгликоль дихлорид и от 1 до 30% нитрующей смеси.  Компания Боинг запатентовала способ обработки, основанный на анодировании фосфорной кислотой и предназначенный для очистки поверхности алюминия и замены естественной плёнки окисла алюминия на плёнку окисла, толщина и топография которой поддаются регулированию. Полученная в результате поверхность является хорошей основой для получения адгезионного сцепления.

Электролитическая очистка в кислотных растворах

Серная кислота входит в состав многих чистящих растворов. Горячая серная кислота и сама по себе является неплохим обезжиривателем, но если через неё пропускать ток, можно значительно усилить её воздействие.

Эта технология в частности использовалась в алюминиевой промышленности для подготовки упаковочных материалов. Она была впервые опробована норвежской фирмой Нордиск72, разработавшей последовательную линию очистки, на которой после щелочного обезжиривания изделие подвергалось анодированию постоянным током при определённых условиях в сернокислом электролите для создания анодных плёнок толщиной 0.1-0.3 микрона. Это было хорошей предобработкой для последующего покрытия изделия лаком в целях консервирования, однако данная операция состояла из нескольких этапов и занимала много времени.

Впоследствии компания Алкан продемонстрировала, что обезжиривание и подготовку поверхности к десорбции можно осуществлять на очень высокой скорости (до 450м/мин), если пропускать через подогретый сернокислый электролит (более 40ºС) переменный либо постоянный ток73,74. Сочетание горячей кислоты и сильного выделения газа, вызванного электролитическим действием, приводило к полному обезжириванию. При таких условиях на электролитическую предварительную обработку требовалось лишь 2-3 секунды, по сравнению с 20-35 секундами при использовании более традиционных технологических процессов. Следовательно, оборудование для горячей электролитической предварительной обработки очень компактно. В результате электролитической обработки в серной кислоте кроме полного обезжиривания поверхности, происходит ещё и образование анодной окисной плёнки, обычно это покрытие имеет толщину около 0.05 микрон. Высокий уровень оксидного воздействия и огрубления в результате повышения температуры электролита (40-100ºС) является важной составляющей успеха данного типа предварительной обработки перед лакировкой, и промывочные линии обезжиривания, работающие по этому принципу, используются в некоторых странах и по сей день.

Не так давно компания Алкан разработала новую высокоскоростную линию непрерывной электролитической очистки, которая ныне установлена на её заводе в Нахтерштедте в Германии. Это линия имеет максимальную ширину 2.2 м, максимальную толщину 2.5 мм и максимальную производительность 150 м/мин. Данная линия предназначена для быстрой очистки сплавов, включая сплавы с высоким содержанием магния, в фосфорнокислом электролите. Скорость травления составляет до 6-10 г/м2/мин и обеспечивает получение очень чистой поверхности. Также на этой линии можно образовывать на металле тонкое анодное покрытие перед нанесением органических веществ, а в качестве электролита выступает фосфорная кислота.

Очистка завершается обработкой при таких условиях, когда растворение образовавшейся анодной плёнки происходит быстрее, чем её нарастание, в результате чего остаётся только тонкая защитная плёнка. Высокоскоростное анодирование происходит при температурах чуть ниже той, при которой скорость растворения плёнки настигает скорость её нарастания, и результате получается поверхность с относительно открытыми порами. Типичные условия такой обработки показаны в таблице.

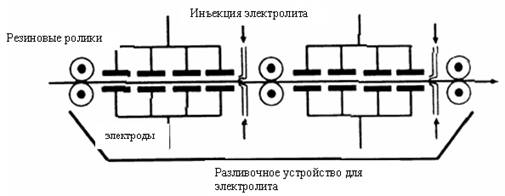
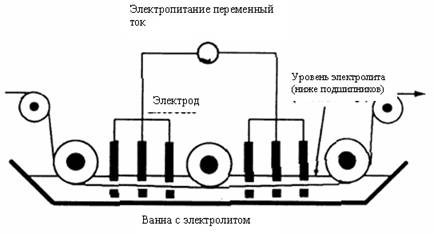
В данном случае применяется электролитическая  ванна горизонтального типа, которая, однако, довольно сильно отличается от обыкновенных ванн. Ванны подобного типа, используемые на линиях, описываемых ранее в этом разделе, показаны на рисунке Лента проходит через так называемый "стоячий почтовый ящик" с электродами для формообразования из графита, которые подсоединены к одной из двух сторон источника однофазного переменного тока. Подобная модель менее подходит для очистки фосфорной кислотой, чем для очистки серной из-за высокого сопротивления фосфорнокислого электролита. Новая модель ванны имеет целью уменьшение индукционных потерь и потерь на сопротивление. В новой модели электроды не погружаются в электролитическую ванну, электролит закачивается в направлении, обратном движению ленты, в пространство между электродами и лентой, а затем падает в сборный поддон. Для удержания электролита и положения ленты используются резиновые валики. Использование Ван осуществляется согласно методу жидкостного контакта, а вся линия состоит из трёх пар однофазных ванн, в каждой из которых может производиться либо очистка, либо анодирование, что добавляет гибкости в их использовании. На линии также измеряется полное сопротивление, и таким образом можно контролировать процессы очистки и анодирования.

Электролитическая очистка в фосфорной кислоте также описывалась компанией Боинг , а Фелисари  использует свой метод покрытия очищенной (обработанной) поверхности, который он называет "гиперанодирование". Оно происходит, когда напряжённость электрического поля выше, чем плотность разрыва плёнки. При таких условиях на поверхности происходит очень интенсивный энергетический обмен, и в результате грязь сразу удаляется с поверхности, делая ее достаточно чистой для дальнейшей обработки, особенно при использовании непрерывных процессов. Обычно кислотные электролиты с низкой концентрацией (2-5%) используются при умеренно высоких температурах (80-90ºС).


Расположение горизонтальных иммерсионных элементов.

Схематическая диаграмма пар элементов, демонстрирующая расположение противоточного сопла.

Типичные значения для очистки и анодирования

Очистка

Анодирование

Температура (Сº)

80-90

50-70

Концентрация кислоты (г/л)

150-300

150-300

Концентрация алюминия (г/л)

0-10

0-10

Напряжение (Вольт)

20-30

50

Плотность тока (кА м2)

1-5

1-4

Плотность заряда (килокулонов/м2)

0.5-12(60)

0.25-15

Время (сек)

2-10(60)

0.25-6

Толщина пленки (нм)

2-5

5-200

Матовое травление в кислотах

Для создания матовой поверхности механически полированных изделий из алюминия и его сплавов можно использовать 5%-ый раствор дифторида аммония при температуре 50ºС (120ºF). После полировки изделия обезжириваются в трихлорэтилене, очищаются в щелочи и погружаются в азотную кислоту, а затем обрабатываются в растворе дифторида аммония, который следует использовать в резервуарах, обложенных резиной или пластиком. После первоначального выброса водорода поверхность покрывается плёнкой фторида алюминия, что практически останавливает реакцию. Если обрабатывается особо чистый материал, то  в раствор добавляют 0.02% сульфата меди. Затем поверхность погружается в 50%-ый раствор азотной кислоты для удаления фторидной плёнки и после этого анодируется до толщины 5мк. При большей толщине плёнки покрытие возвращается к своему обычному виду, так как травленый слой удаляется.

Интересного эффекта можно достичь в смешанных кислотных растворах. Известно, например, что ванне для химической полировки Эрфтверка, можно осуществлять матовое травление промышленного алюминия или травление алюминия высокой степени очистки вне линии полировки (обработки). Паолини и Сакки провели детальное исследование концентраций и условий использования системы дифторид аммония/плавиковая кислота/азотная кислота и определили области диаграммы состояния тройной системы, где достигается наиболее красивое и однородное сатинирование. Они рекомендовали следующий состав раствора:

Гидрофторид аммония – 105г/л

Плавиковая кислота – 56 г/л

Азотная кислота – 15 г/л

Нитрат свинца – 0.03 г/л

При использовании данного состава наблюдается подавление металлографического травления, а воздействие на поверхность похоже на то, которое происходит в первые секунды обработки по методу Эрфтверка. Исследование не затрагивает ослабление качеств ванны в процессе ее использования, а так же её техническое обслуживание.

Плавиковую кислоту также добавляли и к другим кислотным смесям для получения декоративных травленых поверхностей. Одни учёные предлагают смесь фосфорной кислоты (10-50 г/л) и плавиковой кислоты (2-10 г/л), другие предлагают использовать царскую водку и ионы нитратов в количестве, достаточном для того, чтобы придать раствору красновато-коричневый оттенок, а запатентованный позже состав раствора включает соляную кислоту, нитрат калия и плавиковую кислоту.

Растворы на основе комплексообразователей,  "ЭДТА", или ванны с глюконатом, а также растворы щелочей и хлорида железа также иногда используются для получения сатиновых и матовых поверхностей. Для этих же целей подходят и ванны химической полировки на основе фосфорной и серной кислот.

Смотрите также:
Порошковая краска
Порошковая краска купить
Покраска порошковой краской
Порошковая краска цена
Порошковая краска цвета
Краска полимерная порошковая
Порошковая краска ral
Покрытие порошковой краской
Нанесение порошковой краски
Окраска порошковой краской
Покраска дисков порошковой краской
Завод порошковой краски

Травление в кислоте и щелочная очистка

Если перед щелочной очисткой на алюминиевой поверхности есть следы коррозии либо она покрыта пятнами, вызванными химическим воздействием или плохими условиями хранения, то это может повлиять на эффективность воздействия очистителя. На поверхности некоторых алюминиевых сплавов может находиться смешанная плёнка окислов из оксидов алюминия и магния. Если остатки коррозии или плёнок окислов не были удалены очистителем, может иметь место избирательное воздействие на алюминиевую поверхность. Это может произойти как в самом очистителе, если он производит лёгкое травление, так и на последующем этапе травления щёлочью, если окислы или продукты коррозии не были удалены в очистителе.

Кратковременное погружение в 50%-ый раствор азотной кислоты или секундная анодная обработка в сернокислом анодирующем электролите перед очисткой помогает удалить вредные плёнки или отложения, что поспособствует более однородному щелочному травлению. Использование данного типа обработки не является выходом при работе с подверженным коррозии алюминием, так как в тех областях, где поверхность сильно разъедена, при использовании данного метода коррозийные язвы откроются и будут ещё сильнее увеличены в процессе травления.

Удаление травильного шлама с помощью кислоты

После очистки в горячих щелочных растворах или травления в растворах на основе едкого натра на поверхности алюминия остаётся чёрный шлам. Чем меньше чистота алюминия и чем больше в нём примесей, тем более толстым будет слой шлама, в особенности это касается сплавов на основе меди. Он состоит из частиц окислов, интерметаллических композитов, кремния и прочих нерастворимых в щелочных растворах веществ и достаточно слабо удерживается на поверхности.

Шлам обычно удаляется путем погружения в 25-50%-ый раствор азотной кислоты при обычной температуре окружающей среды. Это помогает довольно быстро удалить слои обычного шлама, включая шлам со сплавов с высоким содержанием меди, при этом для очистки поверхности обычно бывает достаточно погружения на 3-5 минут. Тем не менее, не всякий шлам удаляется так легко, при этом могут потребоваться добавки к азотной кислоте. В частности для сплавов с высоким содержанием кремния почти всегда требуется обработка в кислотных растворах с небольшим количеством фторида. В обычных экструзиях 6063 эффективно применялись растворы на основе серной кислоты (отработавший электролит для анодирования) с добавлением 1-2% (объём) азотной кислоты.

Растворы для удаления травильного шлама на основе серной кислоты или кислых сульфатов и хромовой кислоты, с или без добавления фторидов, использовались для многих сплавов, и типичный состав раствора, используемого при температуре окружающей среды, выглядит следующим образом:

Хромовая кислота – 100 г/л

Серная кислота – 60г/л

Дифторид аммония – 3-4 г/л

Однако всеобщее нежелание использовать растворы с шестивалентным хромом из-за проблем возникающих с последующей очисткой сточных вод, снизило популярность этого раствора, а его место заняли альтернативные растворы на базе сернокислого оксида железа. При использовании этих растворов возникла проблема поддержания железа в железистой форме, для чего в растворы часто добавляют окислители типа перекиси водорода. Пенсолт описал концентрированную смесь, основанную на следующих компонентах:

Бисульфат натрия – 70% (по весу)

Сернокислый оксид железа – 25%

Фторид натрия – 3%

Карбонат магния – 2%

Этот раствор используется с концентрацией 50 г/л . Карбонат магния добавляют скорее для улучшения текучести твёрдой фазы раствора, чем для улучшения растворения шлама.

Амхем  описывает смеси на основе 5-21 г/л ионов железа, 0.1-2 г/л тиомочевины и 0.5-2 г/л фторида, используемые при уровне рН 0.1-1.8, есть и ещё один запатентованный раствор на основе сернокислого оксида железа и нитрате мочевины. Диверси предлагает смесь надсернокислого аммония, кислых сульфатов и неорганических нитратов в следующей типичный пропорции:

Надсернокислый аммоний – 20 г/л

Бисульфат натрия – 60 г/л

Нитрат аммония – 17 г/л

Достоинство нитрата в том, что он предотвращает коррозию алюминия, если находится с ним в контакте дольше, чем это необходимо для растворения шлама.

Корпорация Мартин Мариетта запатентовала процесс удаления травильного шлама на основе азотной кислоты с содержанием щелочного металла или солей аммония. Среди солей предпочтение отдаётся броматам калия и натрия. Как активатор можно использовать ванадиевокислый, молибденовокислый аммоний и вольфрамат аммония в весовом отношении активатора к бромату от 1:1 до 1:2.5.

Травление кислотой для тиснения

Тиснения, буквы, деления и т.п. можно вытиснить на алюминиевых поверхностях травлением в кислотных растворах. Вытравленные таким образом тиснения впоследствии можно заполнять цветным лаком или эмалью или подвергать цветному анодированию.

Первым шагом в подобном травлении должна стать полная очистка поверхности для обеспечения сцепления защитного покрытия и однородности воздействия раствора на поверхность. Для этого изделие обезжиривают и подвергают горячей щелочной очистке. После очистки на нужные части наносится защитное покрытие с шаблона или прокатного валика, затем изделие прокаливают или обжигают для улучшения его защитных свойств и для того, чтобы с ним легче было работать. После нанесения покрытия на поверхности металла кислотоупорной краской печатается рисунок. Пока краска ещё липкая, на поверхность наносится рисунок с помощью порошка, изготовленного из тонко раздробленного битума, пчелиного воска и смолы, а рыхлый невязкий порошок удаляется с чистых участков поверхности воздушной струёй низкого давления или  вытирается тальком. Затем битум следует расплавить путем нагревания изделия до приблизительно 200ºС.

Для подобного травления можно использовать два раствора. Изделие можно погрузить в водный раствор соляной кислоты. При этом на поверхности образуются штрихи, даже если она очищена однородно. Однако, их появления можно избежать, путем предварительного погружения изделия раствор азотной и плавиковой кислот. Более ровного травления можно добиться с помощью раствора соляной кислоты, насыщенного хлористым натрием. Можно ускорить этот процесс, добавив небольшое количество хлорида никеля или кобальта. С другой стороны, покрыть изделие оловом можно, поместив его перед травлением в водный раствор дихлорида олова. Если требуется получить глубоко разъеденную поверхность, то изделие следует периодически вынимать из ванны и блокировать края тесненной надписи подходящим резистом, чтобы избежать подтравливания металла. Раствор желательно перемешивать во избежание разъедания металла в отдельных местах, что может привести к получению травления неодинаковой глубины.

Процесс протравливания алюминиевых табличек с наименованием изделия описал Андерс. Согласно его метода металл подлежит протравливанию в ванне, содержащей следующий раствор:

10%-ый раствор хлорида железа – 2 части (от объёма)

10%-ый раствор хлорида меди – 2 части

концентрированная соляная кислота – 1 часть

денатурат – 2-6 частей

Алюминий покрывается защитным слоем битумной краски, которую впоследствии можно удалить бензином.

В соответствии с американским патентом декоративный эффект достигается путем прокаливанием и холодной штамповкой алюминиевых изделий для уменьшения их толщины на 15% и нагреванием до температуры 600-1150ºF (320-620ºС) на время до 3 часов для образования крупных кристаллов. Затем поверхность протравливается, чтобы воздействовать на проанодированные и проштампованные грани кристаллов.

Кислотное травление литографических пластин (гальваническое зернение)

Процесс так называемого зернения пластин из алюминия или цинка, направленный на то, чтобы подготовить их к процессу литографической офсетной печати, изначально производился механическим способом, при этом для втирания влажного абразива в листовой материал использовались стеклянные или стальные шары, движение которых осуществлялось в виде колебаний по окружности. В настоящее время данная процедура заменена технологией электрохимического травления, которое позволяет получать такое же по качество матовое травление с тонкой текстурой без каких-либо эффектов направленного проявления или металлургических свойств.

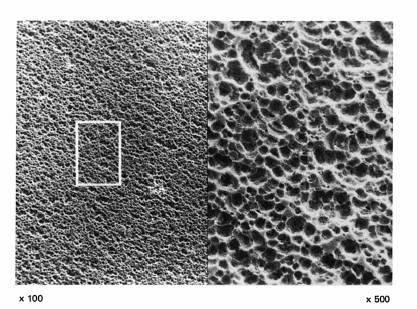
Электролитическое травление или процесс гальванического зернения обычно выполняются в разбавленном электролите на основе соляной кислоты (около 15 г/л) при температурах порядка 20-30ºС. Данный процесс реализуется с помощью переменного тока, который подается между парами пластин, расположенных параллельно на расстоянии 10-20 см друг от друга. При этом используется плотность тока 200-500 А/м2 при напряжении порядка 8-15 В. Травление обычно выполняется на протяжении 5-10 минут, в результате получается поверхность с большим количеством ямок, которая, однако, при этом является достаточно однородной и имеет достаточную матовость. Получение подобной поверхности является достаточно важным моментом для корректного осуществления печатания, так как при работе с ней достаточно легко контролировать водонесущие характеристики литографической пластины, а контроль над распространением ямок и их глубиной важны для производителя пластин.

Несмотря на то, что этот процесс использовался в промышленности начиная с 1950, однако в литературе на протяжении многих лет не существовало никакой удовлетворительной справочной информации касательно него. Самые ранние патенты   описывают известные процессы, уже описанные выше, при этом в них указываются преимущества от использования прерываемой подачи тока, например, травления по 1 минуте с интервалами по 20 секунд. В следующем патенте указывается важность очистки листовой поверхности алюминия с помощью обычного процесса травления и процесса удаления сажи, который должны производится до гальванического зернения. Еще позднее ученые Томпсон и  Даувел сделали детальные исследования процесса гальванического зернения с помощью соляной кислоты.

Типичная зерненая поверхность.

Предыдущие авторы показали, что начальное формирование лунок происходит в результате локального воздействия на металл на уже существующими потоками воздушной активной пленки, расположенной на поверхности алюминия. На первых этапах процесса происходит быстрое формирование большого количества плотно расположенных малых лунок, из некоторых затем формируются гораздо большие по площади ямчатые области. Затем, при достижении стабильного состояния интенсивность растворения алюминия, которая измеряется исходя из потери массы, с течением времени становится постоянной при слабом сопротивлении росту лунок, как в глубь, так и в стороны. В это же время на плоских областях наблюдается значительная подповерхностная язвенная коррозия, в результате чего вся поверхность оказывается покрыта язвами и вздутиями. В процессе развития язвенной коррозии становится очевидным формирование поверхностной пленки, особенно после длительной обработки.

Она видна на результативной поверхности, подвергнутой гальваническому зернению, как серая пленка, которая легко удаляется путем короткого погружения в разбавленный раствор гидроксида натрия или в обычный очищающий раствор на основе хромовой и фосфорной кислот. Эта пленка состоит в основном из гитратизированной окиси алюминия и, видимо, не является непрерывной, так как не препятствует растворению алюминия. Эта пленка очень тонкая и составляет 2-3 % потери массы при растворении металла при типичных условиях. Гидратизированная окись алюминия, очевидно, формируется в течение отрицательного полуцикла обработки переменным током с помощью механизмов осаждения и растворения, которые приводятся в действие благодаря высокому значению РН вследствие выделения водорода, или в следствие протонации и гидратации изначальной пленки формируемой в результате контакта с воздухом.

Обработка пластин в электролите соляной кислоты приводит к попаданию алюминия в раствор и потере кислотности; происходящие изменения поверхности, подвергнутой гальваническому зернению, были изучены Дауэллом. Он показал, что образцы, приготовленные в электролите, имеют четкую и ровную ямчатую структуру, состоящую из полусферических лунок. После обработки нескольких панелей наблюдается тенденция к появлению ямок «червячной» формы, дальнейшая обработка приводит к получению еще более неправильной структуры с локализованными плато, фактически не подверженными никакому воздействию. С подобным изменением типа поверхности связывается также общее огрубление травленых поверхностей. Последний эффект можно объяснить увеличением напряжения, используемого для поддержания выбранной плотности тока, а увеличение содержания алюминия и уменьшение кислотности приводит также к другим изменениям. Влияние содержания алюминия признавалось так же  Кодаком, который указал на преимущества удаления алюминия с помощью катионоактивных полимеров ионного обмена.

Дауэлл показал, что влияние температуры электролита имеет не столь большое значение, как его концентрация. Малая концентрация кислоты приводит к образованию ямчатой структуры или плато, при больших концентрациях процесс растворения имеет более неправильный характер. Добавление сульфата к электролиту приводит к получению более грубой ямчатой структуры и увеличению площади плато.

Ученые Терин, Ферэкен и Томпсон провели экстенсивные исследования процесса гальванического зернения. Они подтвердили формирование высокоплотных сферических ямок, которые имеют тенденцию объединения в процессе гальванического зернения. С помощью изменения частоты тока гальванического зернения, а так же анодного или катодного заряда, полусферические ямки распространяются в течение положительного полуцикла путем развития высокоплотной популяции кубических ямок, которые формируют стенку полусферической ямки. Размер кубических ямок сокращается при увеличении частоты тока, что одновременно приводит к получению относительно гладких полусферических ямок. В негативном полуцикле продукты травления осаждаются на алюминиевой поверхности в виде высокопористой гидратизированной окиси алюминия, имеющей относительно однородную ямочную структуру. Пленка осаждается в виде коллоидного материала, содержащего мелкие, аморфные частицы Al(OH)3  с соответствующим количеством воды (около 90%). Металлические алюминиевые частицы размером до 2 микрон, которые образуются в результате разрушения подложки при распространении ямок травления, также присутствуют на пленке и являются причиной загрязнения или чернения поверхности, подвергнутой гальваническому зернению. Исследования с переменным током показали, что формирование пленки происходит в течение негативных полуциклов при достижении достаточной щелочности граничного слоя. Таким образом, при частотах переменного тока менее 250Гц выделение водорода вызывает значительное местное увеличение уровня рН, что позволяет формироваться ионам алюмината. Ионы алюмината растворяются только в областях с высоким уровнем рН, а при контакте с кислотным электролитом осаждаются в виде Al(OH)3.

Образование четкой морфологии тесно связано с соотношением между количеством областей инициации ключевых ямок и скоростью их распространения. Количество подобных областей и их способность к инициации ямок определяется состоянием поверхности алюминиевой подложки. Активация областей инициации зависит от состояния электролита, а скорость их распространения контролируется используемым переменным током и его долей, сконцентрированной на месте инициации ямки.

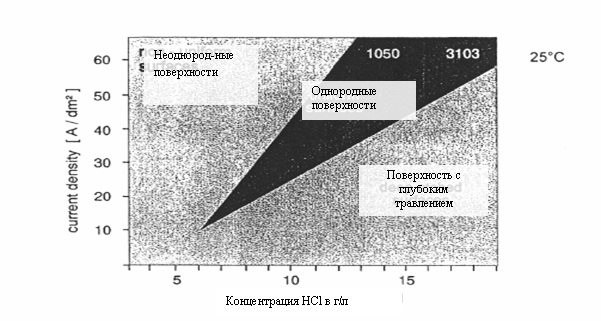
В зависимости от условий гальванического зернения, можно получить три различные морфологии поверхности, при этом необходимая однородная морфология характеризуется наличием полусферических ямок, чьи стенки покрыты высокоплотной популяцией кубических ямок. Размер кубических ямок сокращается по мере увеличения частоты, что в результате приводит к получению поверхности, имеющей относительно однородную структуру. Пленка осаждается как коллоидный материал, содержащий мелкие аморфные частицы Al(OH)3  c соответствующим количеством воды (порядка 90%). Металлические алюминиевые частицы, имеющий размер до 2 микрон, которые образуются в результате разрушения  подложки в процессе распространения ямок, так же могут присутствовать на пленке, и являются основной причиной проявления эффекта "загрязнения" или чернения поверхности, подвергнутой гальваническому зернению. В результате исследований частоты переменного тока было установлено, что формирование пленки происходит в течение отрицательного полуцикла, при достижении достаточной щелочности граничного слоя.  При частотах переменного тока ниже 250 Гц выделение водорода приводит к значительному местному увеличению уровня рН, что позволяет происходить формированию ионов алюмината. Ионы алюмината являются растворимыми только в межфазной области с высоким уровнем рН, при этом они осаждаются в качестве Al(OH)3 при вступлении в контакт с электролитом большой концентрации.

Формирование четкой морфологии зависит от соотношения количества точек, где инициируются ключевые ямки, а так же от скорости распространения этих точек. Количество подобных точек и их способность к инициации ямок определяется состоянием поверхности алюминиевой подложки. Активация точек зависит от электролитических условий и скорости распространения точек, контролируемой переменным током, а так же количеством тока, концентрируемом на месте образования ямки..

В зависимости от условий гальванического зернения можно получить три различные морфологии, необходимая однородная морфология характеризуется наличием полусферических ямок, чьи стенки покрыты высокоплотными популяциями кубических ямок, имеющих подобную, хотя и неоднородную морфологию, а так же травленую морфологию, содержащую достаточное количество равномерно распределенных по поверхности кубических ямок. Влияние плотности тока гальванического зернения и концентрации кислоты в электролите на основе соляной кислоты на определение необходимой рабочей области продемонстрировано на рисунке.

SHAPE  \* MERGEFORMAT

Концентрация HCl в г/л
Однородные поверхности
Поверхность с глубоким травлением
Неоднород-ные поверхности
Плотность тока [А/дм2]

подпись: плотность тока [а/дм2]

Гальваническое зернение в HCl. Влияние Mn

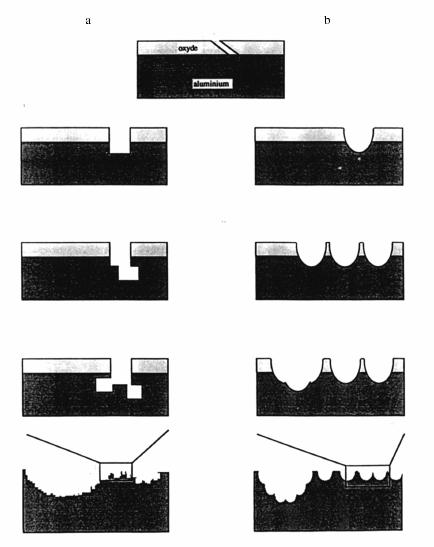
Ранее в большинстве случаев зернение выполнялось с помощью электролитов на основе соляной кислоты, однако в последнее время многие производители пластин перешли на использование электролитов на основе азотной кислоты. Сравнительный анализ гальванического зернения в соляной и азотной кислотах проводился Лаверсом, Сузуки и Королева, причем последняя работа в основном сконцентрирована на роли, которую играют частицы второй фазы. Данное исследование показало, что получаемые морфологии поверхности для двух этих типов электролитов будут сильно отличаться.  Как уже говорилось ранее, в соляной кислоте морфология формируется из полусферических ямок, содержащих мелкие кубические ямки, имеющих кристаллографическую ориентацию. С другой стороны основная морфология в азотной кислоте – это малая, плоскостенная полусферическая ямка, где осуществляется изотопное анодное растворение  алюминия. Способность к образованию ямчатой структуры и, соответственно, к гальваническому зернению, будет гораздо выше в хлоридном электролите, при этом инициация ямок осуществляется намного быстрее при более низком потенциале, а рост происходит с гораздо большей скоростью. Данный эффект показан на рисунке.

Упорядочивание составляющих элементов морфологии для обработки в соляной (а) и азотной ( b)кислоте, помогающее поучить морфологию с равномерным зернением.

Отличие так же наблюдается в отрицательном полуцикле, так в этом случае по иному происходит осаждение продуктов травления. В случае работы с электролитом на основе соляной кислоты поверхность покрывается неоднородной тонкой пленкой, однако при использовании электролитов на основе азотной кислоты продукты травления в основном осаждаются по краю ямок в виде пояса. В результате это означает, что для гальванического зернения необходимо использование более высокой силы  и плотности тока, чем для гальванического зернения в соляной кислоте, однако в первом случае есть возможность получения более мелко зерненой поверхности в первом электролите.

Проведенные исследования влияния составляющих второй фазы  показали, что их роль так же отличается для двух электролитов, т.е. в азотной кислоте образование ямчатой структуры на сплаве начиналось с растворения этих частиц второй фазы, а в соляной кислоте они растворялись медленнее, чем сама матрица. В азотной кислоте образуемые полости способствовали распространению ямчатой структуры по всей поверхности, так что большое значение приобретали плотность популяции и однородность частиц второй фазы, в особенности при использовании сплавов, содержащих Mn.

Одним из первых, кто предложил использование азотной кислоты в качестве электролита для гальванического зернения являлся Джестл, который использовал его вместе с сульфитными отходами и ароматическими альдегидами. С тех пор проводилось немало исследований различных сочетаний кислот, часто включающих в себя элементы, способствующие формированию пленок.

Алкан использовал смеси соляной и фосфорной кислот, при этом он заявил, что электролиты, содержащие 2-20 г/л соляной кислоты и 1.5-15 г/л фосфорной кислоты обладают способностью к уменьшению чувствительности ионов сульфата и позволяют получать поверхности с более мелким гальваническим зернением. Кодак  использовал смеси соляной кислоты и борной кислоты, при этом он заявлял, что с помощью электролита, содержащего 2-2.5% (объем) соляной кислоты и 1.5-4% (вес) борной кислоты можно получать равномерное зернение при использовании высокой плотности тока, особенно на поверхности из сплава, содержащего марганец 3003. Хоест и Депиро  так же проводили исследования технологических процессов, основанных на смесях азотной и борной кислот, а Хоест так же проводил исследования смесей азотной кислоты и фторида и азотной кислоты или соляной кислоты и перекиси водорода. Полихром и Фуджифильм так же пользовались смесями соляной кислоты и азотной кислоты, а Алкоа рекомендовал использование смесей соляной кислоты и  глюконовой кислоты. В последнем случае выяснилось, что электролит, содержащий 1-5% (объем) соляной кислоты и 1-3% (объем) глюконовой кислоты позволяет производить обработку материалов 1100 и 3003 с широким диапазоном значений плотности тока. Подобный электролит был уже описан Полихром, он содержал 0.75 - 3.5% (вес) соляной кислоты и 0.2-1% (вес) виннокаменной кислоты. Особенностью подобного электролита является то, что он позволяет получать удовлетворительные результаты только при относительно высоких температурах (45-75Сº). Викерз  использовал множество вариантов смесей соляной кислоты и монокарбоновой кислоты, с такими кислотами, как муравьиная кислота, пропионованя кислота, масляная кислота и уксусная кислота. И снова преимуществом использования добавок является возможность  производства мелкозернистой поверхности на основе высокопрочных сплавов. В подобной работе Хоест указывал на возможность использования соляной кислоты с трихлоруксусной кислотой и другими органическими кислотами, типа гидрокси-этан-фосфоновой кислоты. Фуджи Фильм и Кодак предлагали использование двойного гальванического зернения.

В большинстве методов гальванического зернения используется обычный однофазный переменный ток, однако некоторые авторы утверждают, что при использовании более сложным электрических систем можно получить значительно лучшие результаты. Так N.K.K. показал, что использование независимого контроля анодных и катодных частей может помочь в получении более эффективного гальванического зернения. В частности анодное напряжение должно быть выше катодного напряжения, а анодный полуцикл должен равняться или быть меньше катодного цикла, и соотношение катодного и анодного кулоновского входа должно лежать в диапазоне от 0.3 до 0.8.

В процессе подобного же исследования, которое проводилось Фуджи Фильм, были показаны преимущества осуществления контроля времени позитивного и негативного периодов, и ассиметричной формы волны, при этом N.K.K.  и Фуджи Фильм так же предлагали использование технологии развязки тока с помощью вспомогательного анода и диода. При проведении другого исследования Полихром  использовали наложение постоянного тока на переменный ток, а Хоест  так же использовал пульсационный  постоянный ток, который по существующему мнению может приводить к образованию трубчатых полостей. Хоест так же использовал волны со смещением с накладываемым анодным потенциалом. Объединенная компания Хеми-Кон  провела исследования возможности эффективного применения особой формы волны, а Фуджи Фильм использовали процесс непрерывного гальванического зернения с различными кулоновскими входами, расположенными вдоль полосы, а так же процесс с паузами 1-30 секунд. Компания Полихром так же настаивала на возможности использования альтернативного варианта сокращения количества грязи в процессе гальванического зернения путем применения переменного тока с повышенной частотой в диапазоне 140-400 Гц.

В большинстве случаев материал, подлежащий литографической обработке, после гальванического зернения анодируется до достижения толщины 0.5-3 микрона. Как и следовало ожидать, широкое распространение приобрел обычный способ анодирования с использованием постоянного тока и серной кислоты, однако в подобных случаях могут применяться и другие электролиты, которые обладают своими собственными преимуществами. Так Хаусон-Алграфи  произвел испытания 5-50% (объем) электролита на основе фосфорной кислоты, а Кодак138 предложил использование 15-30% (объем) фосфорной кислоты при 25-5-ºС, 50В и плотности тока 2.5А/дм2 для получения покрытия толщиной 0.5 микрон. Кодак, Викерз и Фуджи Фильм доказали преимущества обработки с помощью фосфорной кислоты, которая проводится после анодирования с использованием серной кислоты.

Хоест рассматривал использования анодирования с помощью серной и фосфорной кислот, или применение двойного анодирования: сначала в электролите с фосфатом, а затем в серной кислоте, а Викрез  рассматривал следующий вариант двойного анодирования: сначала фосфорной кислоте, а затем в смеси фосфорной и серной кислот.  Хоест  так же приводит описание процесса анодирования в фосфорной кислоте, содержащей добавки фосфата калия или натрия. В другой работе Хоеста  описывается использование обработки в гексаметафосфате и гидроксикарбоксильной кислоте, которые применяются после анодирования, так же многие исследователи говорят о возможности осуществления силикатирования после анодирования. Фуджи Фильм  так же имело опыт работы с комбинациями алифатических фосфоновых кислот и ароматических фосфоновых кислот. Другим вариантом является использование анодирования с переменным, а не с прямым током,  Ван Де Гритен  предлагал применение анодирования с переменным током в серной кислоте, Фуджи фильм  предлагал использование анодирование в фосфорной кислоте с переменным током.

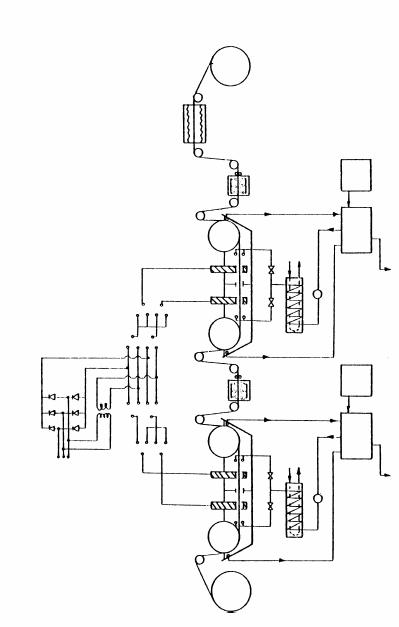
Большинство предприятий занимаются непрерывным производством литографических пластин, а не в виде отдельных партий. Японские работники предоставили описание  подобной установки, а типичный используемый в подобном случае гальванический элемент приводится на рисунке.

Схематическое изображение установки для электролитического травления и анодирования.

Приведенная на данном рисунке установка состоит из гальванического элемента для зернения с переменным током и анодирующего элемента. Лента разворачивается и подается на ведущие ролики на первом элементе. Данный элемент оборудован двумя электродами с противоположной полярностью, которые изготавливаются из такого материала как свинец или графит. Разделение элемента происходит по центру, наличие отверстия позволяет свободное движение ленты. После завершения гальванического зернения лента перемещается по ведущим роликам в очистную камеру, где подвергается тщательной промывке, а затем подается на второй гальванический элемент, где происходи анодирование под воздействием постоянного или переменного тока. Затем зерненная и анодированная лента подвергается повторной промывке, сушке и сворачиванию.

Подача электролита в каждом из элементов (камер) осуществляется из специального резервуара в теплообменник с помощью насоса (для охлаждения или нагревания электролита), а затем распыляется на поверхность ленты. Лишний электролит подается на систему слива, после чего возвращается в резервуар для хранения, где для поддержания соответствующей концентрации добавляется свежий электролит.

Описанная установка для зернения и для анодирования использует «жидкий контакт». При использовании этой системы не требуется никакого непосредственного контакта с лентой. На настоящий момент уже запатентовано множество технологий непрерывного производства, которые используют различные особые условия подачи электропитания и анодирования и особый дизайн элементов, большинство из которых изготовлено компанией Фуджи Фильм.

Сплавы 1100 и 3003 чаще всего используются для производства литографических пластин, однако при этом так же были разработаны особые сплавы, которые обеспечивают получение высокопрочного материала, легко поддающегося зернению.  Так Аллусусе  открыл сплав, содержащий 01.-0.75% Mg, 0.45-0.7% Cu, 0.1-07% Fe и до 0.3% Si, а V.L.W. приводит в своей работе описание сплава, содержащего 0.7-1.3% Mg, 0.7 - 1.3% Si, 0.4-1.0% Mn  и до 0.1% Cu. Алкоа  приводил описание сплава, содержащего 0.2% Cu, 0.055-0.085%  Si, 0.55-0.75% Fe, 0.2% Mn, 0.4-0.7% Mg и 0.25% Zn. Так же параллельно было предложено использование многих других сплавов, включая сплавы Al-Fe-Mn Al-Mg-Fe и Al-Mg. Компания Бритиш Алюминиум  настаивала на использовании сплавов с кремнием и кальцием, содержащих 0.1-4.5% Ca и до 2.0% Mn. Преимуществом использования данного сплава является то, что его травление можно осуществлять в обычном растворе на основе гидроксида натрия, причем при его использовании можно получить травленую поверхность, которая подходит для изготовления литографических пластин. Алкан  приводит описание сплавов, содержащих Hg, Ga, In, Sn, Bi, Ti, Cd, Pb, Zn, Sb, или имеющих данные элементы в растворе для гальванического зернения, которые используются для ускорения процесса гальванического зернения, а Фуджи Фильм так же рассматривает возможность использования непрерывного прокатанного литья для производства литографических материалов.

В работе Даувела  обсуждается влияние металлургических факторов при гальваническом зернении  сплавов типа 1100, а Лаверз и др. описывал влияние марганца.

Подписывайтесь на нас в Телеграм - t.me/vseokraskah

Кислотное травление для создания адгезии ПТФЭ

Применение не допускающего пригорания полимерного политетрафторэтилена (ПТФЭ, Флуон, Тефлон) с алюминием может осуществляться с помощью грунтовочных эмульсий с хромовой и фосфорной кислотами, однако подобные системы не нашли широкого применения в пищевой промышленности, а для добавления к алюминиевой подложке чистого полимера требуется наличие глубоко травленой поверхности с проточенными полостями. Данный тип травленой поверхности, как правило, может быть получен химическим путем в разбавленной соляной кислоте с приблизительно 5-10%  (объем) концентрацией при температуре 50-7-ºС на протяжении примерно 15 минут. В данном случае тип воздействия можно характеризовать как глубокое подтравливание, этот метод обработки включает в себя уникальное взаимодействие алюминия и хлорида. Он  нашел множество различных применений, в частности для никелевого и хромового гальванического осаждения, анкеровки селена на алюминиевых пластинах основания ректификаторов или увеличения поверхностной площади электролитических емкостных анодов. Его использование для соединения ПТФЭ и алюминия описывалось в двух французских патентах в 1954, которые заняли значительную долю быстро увеличивающегося рынка кухонной утвари, обладающей способностью не пригорать. В первом случае рекомендуется  использование 10% соляной кислоты с азотной кислотой на протяжении от 8 минут при 75ºС до 2 часов при 20-25ºС, а во втором случае  рекомендуется использование 20 объемов соляной кислоты в 9 объемов воды и 1 объеме 40% плавиковой кислоты на протяжении 10-15 минут при 20ºС. В этом случае размер полостей при травлении может быть менее 30 мм.

Японские рабочие использовали обработку с помощью электролита для обеспечения основы для нанесения покрытия из ПТФЭ. Сумитомо Электроник Индастриз предложило осуществлять огрубление алюминиевой поверхности в 4% растворе хлорида калия в электролитических условиях, а затем ее анодирование в щавелевой кислоте или серной кислоте для получения более твердой поверхности под покрытием ПТФЭ, в другом патенте  так же отмечаются преимущества применения анодирования в щелочной ванне. Сумитомо Кемикал Ко  так же отмечало преимущества электролиза прямым током в хлоридном растворе 0.1-1% (вес) при 20-90ºС, другие предлагают анодную обработку с помощью постоянного тока в электролите на основе азотной кислоты и хлорида натрия, который по утверждению автора, помогает получать маленькие луковичные поры. Печини предлагает применение анодирование в электролите с серной кислоте, содержащей хлорид.

Было сделано множество попыток получения твердой поверхности под покрытием ПТФЭ, при этом, как уже говорилось выше, весьма распространенным методом стало анодирование. Мацушита Электрик индастриз так же предложили использование сплава Al-14-25%Si, который может быть протравлен с обнажением частиц кремния, что в свою очередь приводит к упрочнению слоя ПТФЭ, а Боенг  использовал покрытие из окиси алюминия, наносимое способом пламенного напыления. Считается, что улучшение адгезии может так же наблюдаться при добавлении в кремнийорганического аппрета к полимеру и при использовании сплава Al-Mg-Mn. Твердое анодирование алюминиевой поверхности с точно определенной грубой структурой так же использовалось для изготовления подложки покрытия ПТФЭ по Фисслеру. Алуфлон так же использовал полиамидные и имидные полимеры на водной основе и смеси демиталамина с этанолом, которые способствовали улучшению адгезии ПТФЭ и алюминиевых поверхностей. Алкоа для получения поверхностей с высокой отражательной способностью предлагал использование непрерывного процесса, при этом использовались тонкая пленка, производимая с помощью анодирования фосфорной кислотой, покрытая легким проницаемым фторполимером. Коллеги из Японии произвели сравнение адгезии нейлона  с поверхностями, подвергнутыми анодированию серной и фосфорной кислотой, а так же с травленой поверхностью, получаемой в 20% (объем) серной кислоте/ 150г растворе сульфата железа. Они установили, что наилучшие результаты были получены в результате кислотного травления.