Химическая очистка и травление алюминия и его сплавов

Растворы для кислотного химического фрезерования

В настоящее время с этой целью используются несколько видов растворов для химического фрезерования. Самыми простыми из них являются растворы на основе соляной кислоты, так же используются азотнофтористоводородные  кислотные смеси.

Для технологического процесса Боинг, используется более сложный раствор, который может содержать, например:

Азотная кислота (40ºВе)

Соляная кислота

Соляная кислота

Уксусная кислота (ледяная)

Щавелевая кислота

Динатрийфосфат

Вода

Так же как и при химической полировке, азотная кислота действует в качестве окислителя, а так же помогает в растворении любой меди или никеля, которые содержаться в сплаве. Соляная кислота так же может использоваться для поддержания удовлетворительной скорости воздействия, при этом присутствие соляной кислоты помогает контролировать степень воздействия и растворяет силициды кремния и магния. Функцией уксусной кислоты является уменьшение испарения соляной кислоты, а фосфаты и оксалаты добавляются для получения более гладкой поверхности. Так же в данном случае могут присутствовать и поверхностно-активные вещества.

Алюминий осаждается из этого раствора в качестве оксифторида. Ингибирование процесса может осуществляться путем добавления к ванне малых количеств титана или оксалата или цитрата. Как и в случае со щелочным раствором, это так же помогает улучшить текстуру осадка. В качестве альтернативного метода удаления растворенных металлов является затравка солями металлов и замораживание на протяжении суток в отстойнике.

В британском аэрокосмическом патенте  описывается  технология, предполагающая сохранение любого содержащегося в растворе осадка в виде суспензии, а так же возможность слива контролируемых объемов раствора для фильтрации, с помощью внешнего фильтра, перед возвращением его в основной резервуар.

При использовании процесса Боинг степень удаления металла составляет 0.3 – 1.5 мил (8-38 микрон)  в минуту, а рабочая температура в данном случае может быть равна до 130ºF (55ºС), при этом выбранная температура должна поддерживаться с погрешностью ± 5ºF (± 3ºС) или, что еще более предпочтительно, ± 2ºF (± 1ºС).

Раствор для химического фрезерования на основе хромовой и серной кислот

Для химического фрезерования можно использовать раствор, содержащий:

Хромовой кислоты

42 фунта/100 галлон

420 г/100 л

Серной кислоты (конц.)

12 галлон/100 галлон

12 л/100 л

который может использоваться для химического фрезерования со скоростью 0.3 – 2.5 мил

(8 - 65 микрон) в час при температуре 90-190ºF (30-90ºС).

Сравнение щелочных и кислотных растворов

На практике щелочные растворы оказываются намного дешевле, а так же не требуют столь дорогостоящего оборудования, как кислотные растворы. С другой стороны они оставляют поверхность более шероховатой  в результате чего та имеет несколько худшие усталостные характеристики. Более того, оптимальные условия для использования раствора этого типа могут сильно варьироваться в зависимости от используемого сплава, т.е. при содержании в щелочной ванне примесей скорость растворения увеличивается более интенсивно, таким образом, кислотные растворы являются более универсальными.

Шероховатость алюминия после химического фрезерования в растворе едкого натра увеличивается с увеличением концентрации раствора, температуры и времени иммерсии. В кислотных растворах данное влияние является менее выраженным.
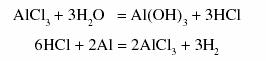
Пространственный контроль при химическом фрезеровании

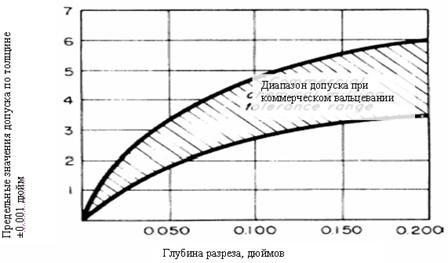
Допуск значений толщины для данного технологического процесса приводится на рисунке 4-15, это значение должно добавляться к оригинальному допуске толщины детали. В данном случае важно помнить, что после химического фрезерования кромка углублений может иметь некоторое отклонение от правильной прямой линии. Коммерческим значением, используемым для «определения линии», обычно является ± 1/32 дюйма (0.031 дюйма; 0.79 мм). Адгезия поверхности пленки и вариации структуры пленки так же могут оказывать влияние на изменения размеров в результате химического фрезерования: например, на грубом материале больше металла удаляется в направлении, перпендикулярном вращению, по сравнению с обратным направлением.

При необходимости фрезерования всей кромки детали, значение раскисления должно стремится к  25% для круглой кромки и 15% для прямоугольной кромки. При несоответствии данному значению весь лишний материал необходимо удалить механическим способом. Для возмещения эффекта, производимого маскированием допускается сверление отверстий после завершения фрезерования.

С помощью химического фрезерования так же возможно получения определенной степени конусообразности, это делается либо путем удаления вращающейся части из раствора при рассчитанной скорости или путем чередования операций иммерсии и удаления металла из раствора.

Допуск по толщине при химическом фрезеровании с  различной глубиной резки 294 (1 дюйм = 25.4 мм)

Узкие канавки и другие типы поверхности, которые замедляют скорость потока раствора, недопустимы на подлежащих химическому фрезерованию поверхностях.

Лукхид Эаркрафт Корпорейшн использует метод обработки деталей машинным способом с достаточно малым допуском, при этом используется либо горизонтальный резервуар для химического фрезерования, имеющий 20 футов в длину (6 м)  или вертикальный резервуар для химического фрезерования, имеющий 30 футов (9 м) в глубину. В качестве травильного средства используется едкий натр при температуре 90±2ºС, ванна подлежит постоянному перемешиванию, а металл удаляется со скоростью 25 микрон со стороны в минуту. Необходимо обратить особенное внимание на следующие моменты:

1.  При применении данного процесса только для одной стороны детали может наблюдаться деформация металла до травления под действие физической нагрузки.

2.  Толстые части повышенной жесткости и свободные от напряжения части  мешают выявлению дополнительных нагрузок при травлении обеих сторон детали.

3.  Сваренные части могут подвергаться травлению, если точно установлено, что в зоне сварки не наблюдается присутствие избирательной нагрузки.

4.  Необходимо следить за отсутствием изгибов и других областей, в которых может происходить накапливание раствора или газов, выделяющихся в процессе травления

5.  Разрезы на противоположной стороне должны располагаться на расстоянии 0.31 – 0.63 см (1/8 – ¼ дюйма)

6.  Различия в скорости травления из-за различий в зерновой структуре и направлении горячей штамповки, в основном зависят от ее геометрии, при этом малая простая штамповка имеет более узкий допуск для  химического фрезерования, чем большие сложные типы штамповки.

7.  Для разрезов, имеющих глубину менее 0.63 см (1/4 дюйма), минимальная ширина должна составлять (2хглубина) + 0.15 см (+0.06 дюймов). Для более глубоких разрезов требуются дополнительные 0.63 см (1/4 дюйма).

8.  Минимальная допустимая ширина должна составлять 2 х от глубины самого глубокого соседнего разреза, однако, не менее 0.63 см (1/4 дюйма).

9.  Внешняя окружность увеличивается, а внутренние углы уменьшаются пропорционально глубине резки.

10.  Карманные  разрезы на маскированных частях имеют острые внешние углы, однако, округленные внутренности углов. При необходимости получения определенного радиуса с жестким допуском может понадобиться встречное фрезерование.

11.  Глубина разреза является ограниченным значением, для алюминиевых выдавленных профилей она составляет 0.63 см (¼ дюйма для каждой из сторон).

12.  Для конусов, менее 30 см (12 дюймов) в длину и более 0.5 см на 0.3 см  (2 дюйма на фут) необходимы  специальные расчеты.

13.  Координатные сетки должны резаться под углом 45ºС к вектору направления металлических зерен.

14.  Получаемое качество обработки металла в основном зависит от начального состояния поверхности,  заготовки, от составляющих, входящих в состав сплава, глубины резки и условий закалки.

Поверхность, получаемая путем химического фрезерования

Параметры поверхности, получаемой путем химического фрезерования в щелочных и кислотных растворах, приведены в таблице по Коттону .

Параметры поверхности, которую можно получить путем химического фрезерования

Сплав

Типичная спецификация, RMS или RHR (микродюймы)*

Кислотный раствор

Рекомендуемый минимум

Щелочной раствор Рекомендуемый минимум

1100

40

63

80

125

2014†

125

160

250

250

2020

63

125

2024

40

63

160

250

2219

63

63

160

250

3003

40

63

160

250

5052

40

63

160

250

6061†

40

63

250

250

7075

40

63

160

250

7079

40

63

160

250

7178

40

63

160

250

356

250

500

·  1 дюйм = 0.0254 микрона

·  * При использовании кислотных растворов рекомендуется избегать концентраторов напряжения

Влияние усталостных характеристик

Так же как и в случае с другими типами обработки путем химического растворения, изменение контуров детали химическим путем может уменьшать усталостную прочность алюминиевых сплавов. Усталостная сопротивляемость алюминия, подвергаемого химическому фрезерованию с глубиной резки менее 0.04 дюймов (1 мм) приблизительно равна усталостной сопротивляемости деталей, с тем же типом обработки поверхности, полученной машинным способом. Более глубокое фрезерованиев щелочных растворах несколько уменьшает усталостную сопротивляемость, так как в этом случае границы зерен острых концов работают как концентраторы напряжения. Глубокое фрезерованиев кислотных растворов не оказывает подобного негативного действия и может даже улучшить усталостные свойства.

Если усталостная сопротивляемость является важным фактором, то в этом случае можно использовать один из следующих методов снятия напряжения:

1.Песко - или дробеструйная обработка с использованием неметаллического абразива, например, окиси алюминия, стеклянных бусин или пароструйная обработка. Любая тепловая обработка с помощью раствора, направленная на дисперсионное твердение материала, должна выполняться до струйной обработки.

2.Тепловая обработка при 130ºС (±5ºС) на протяжении, по крайней мере, 1 часа. Данный метод используется в тех случаях, когда лист или пластина подвергаются контурной обработке только с одной из сторон.

Очистка до и после сварки

Для выполнения многих типов задач перед точечной сваркой, поверхность необходимо не только очищать от масла, смазки и грязи, однако нужно так же произвести удаление оксидной пленки, а поверхности необходимо придать равномерную низкую электрическую сопротивляемость. Это может быть достигнуто путем использования механических методов, песко - или дробеструйной обработки, очистки щетками или, что даже легче, химическим способом. Для данной цели можно использовать несколько типов растворов:

(1)  Хромовый травильный раствор типа D.T.D 915 используется после удаления с поверхности смазки и щелочной очистки следующим образом:

Фосфорная кислота

9 унций/ галлон

(56 г/л)

Хромовая кислота

2.75 унций/галлон

(17 г/л)

после чего осуществляется промывка теплой водой и сушка.

(2)  Можно так же использовать раствор бисульфата натрия  с или без органических добавок, таких как увлажняющие средства, щавелевая кислота и т.д. Данный метод является более экономичным и не требует столь жесткого соблюдения условий эксплуатации. При этом, однако, существует тенденция загрязнения детали в ванне, а сам раствор не удаляет кремнесодержащую ингибирующую пленку, которая остается после щелочного очистителя. Раствор используется в горячем состоянии и требует наличия специального резервуара.

(3)  Можно использовать холодную фосфорную кислоту с или без органических добавок. Данный метод занимает более длительное время, для достижения самого низкого возможно электрического сопротивления требуется 20 минут, при этом так же наблюдается загрязнение поверхности, а так же присутствие на ней остатков кремния.

(4)  Для удаления оксидной пленки со сплавов типа дюралюминия достаточно неплохо подходит хромовая кислота в чистом виде, или в сочетании с минеральными кислотами или солями кислот, однако данный метод хуже подходит для чистого алюминия. Данный тип раствора может использоваться как в холодном так и в горячем виде, требует наличия освинцованных контейнеров, не оставляет после себя грязи, однако после него на поверхности вполне может оставаться загрязнение, а так же хроматная пленка, которая может препятствовать успешному выполнению последующей обработки.

(5)  Возможно использование фторидных и фторсиликатных растворов. Кремнефтористоводородная кислота используется для удаления оксидной пленки с алюминиевых сплавов или сплавов в алюминиевой оболочке, а так же для удаления кварцевой пленки. Она использовалась для точечной сварки, благодаря своему свойству производить поверхность с очень низким переходным сопротивлением. К недостаткам в данном случае можно отнести невозможность осуществления надежного контроля вследствие низкой используемой концентрации и высокий уровень загрязнения поверхности. Можно, правда, порекомендовать холодное использование данного типа раствора. Большое количество алюминия  способствует быстрому расщеплению кислоты и формирует нерастворимую соль алюминия. Буферизация в данном случае вряд ли может исправить ситуацию, так как соль натрия осаждает нерастворимый фторсиликат, при этом раствор подлежит постоянному восполнению. Кременфтористоводородная кислота и ее соли имеют высокую скорость воздействия, однако их использование не рекомендуется, так как в данном случае иммерсия происходит достаточно быстро и требует последующей очистки щеткой вручную. Раствор так же имеет высокую способность к загрязнению поверхности, поэтому деталь приходится подвергать очистке вручную.

(6)  Иногда используется разбавленная уксусная кислота или уксус для удаления оксидной пленки со сплавов типа дюралюминия в алюминиевой оболочке.

(7)  Удовлетворительные результаты были получены при использовании смесей азотной и хромовой кислоты.

(8)  Деталь может быть так же очищена путем погружения в 5% раствор гидроксида натрия и/или холодный раствор 2-5% азотной кислоты. В качестве альтернативы можно предложить очистку деталей с помощью острого пара или промывку в холодной воде.

Осуществляемая перед точечной сваркой очистка должна полностью удалять все остатки оксидной пленки. При наличии неровностей может наблюдаться изменение температуры сварки, которое вызывается разностью контактного сопротивления, что в свою очередь может оказывать влияние на степень расплавления.

В своих более поздних исследованиях в сфере автомобильной промышленности Алкан говорит о том, что высококачественная точечная сварка может осуществляться на поверхностях, имеющих тонкий контролируемый слой, образующийся в результате предварительной обработки.  Подобные поверхности обладают значительно большим контактным сопротивлением, чем очищенные поверхности, соответственно необходимо регулировать и условия точечной сварки. В качестве преимущества  можно назвать долгий срок хранения, поэтому на листовых поверхностях поставщик алюминия может изготавливать их в скрученном виде, а при использовании в автомобилестроении отпадает необходимость в подготовке поверхности перед осуществлением точечной сварки. Предварительная обработка может осуществляться в форме нанесения, скажем, конверсионного покрытия или тонкого анодного покрытия, типа того, которое получается при использовании процесса анодирования с помощью фосфорной кислоты. Подобные материалы являются особенно полезными при производстве автомобильных структур с сварным соединением.

При использовании газовой и электродуговой сварки так же используется флюс для растворения оксидных слоев, которые плавают на поверхности плавленого металла.  Они так же помогают получать непрерывный защитный слой для расплавленного металла и предотвращают или сводят к минимуму окисление, растворяя при этом все формирующиеся оксиды и предотвращая наличие включений оксидов в сварку. После сварки необходимо произвести удаления флюса, так как те факторы, которые определяют его эффективность при обработки, приведут к появлению серьезных проблем в процессе эксплуатации.

В качестве флюса чаще всего используются щелочные хлориды, которые способны вызывать коррозию алюминия. Их удаления осложняется тем фактом, что с алюминием происходит формирование основных солей, а они гидролизуются в присутствие воды с получением кислоты или основания, например

Вдобавок, наличие во флюсе щелочных металлов приводит к формированию эфиров алюминиевой кислоты, при этом кислотный радикал захватывается  алюминием:

Все эти продукты реакции необходимо смывать с поверхности как можно скорее, так как они являются водорастворимыми только при условиях, продемонстрированных в вышеуказанной формуле.

Таким образом, в процессе сварки необходимо использовать минимально возможное количество флюса, при этом деталь сразу после обработки необходимо  подвергать очистке.

Предварительная обработка для клейкого соединения

В настоящее время все чаще предпочтение отдается клейким соединениям, особенно  в самолетостроении. Данный тип соединения становится все более предпочтительным, чем механические соединения или сварка, поэтому в настоящее время ведется много работ, направленных на оптимизацию методов для подготовки поверхностей подобных способом. В данном случае большое значение имеют факторы начальной силы сцепления и долговечности сцепления, при этом было установлено, что необходимая подготовка поверхности должна давать равномерный оксидный слой на поверхности алюминия, обладающий следующими характеристиками. Он должен прилегать плотно к металлу основания и иметь стойкое сцепление, быть смачиваемым адгезивом,  восприимчивым к формированию адгезивных связей и не разлагаться в окружающей среде.

Наиболее простым способом подготовки поверхности в данном случае является механическая обработка с помощью обычных методов, однако она должна обеспечивать начальную силу сцепления, продолжительность сцепления в коррозийной или влажной среде зачастую достаточно низкая. Было выяснено, что достаточно хорошие показатели долговечности могут быть получены путем использования щеток Скотч-брайт, хотя в данном случае анодирование образцов осуществлялось с помощью фосфорной кислоты и производилось после механической обработки.

Химическая очистка, которая производится в ингибированных щелочных растворах, является еще одной альтернативой, однако при этом так же часто наблюдается плохая стойкость. В результате были разработаны специальные способы травления для обеспечения большей продолжительности сцепления. Наиболее известным из этих методов был разработан Форест Продуктс Лаборатори и известен как травление FPL. Используемый в этом случае раствор содержит хромат натрия и серную кислоту, далее приводится рекомендуемая процедура подготовки:

1.  Удалите с поверхности смазку или масло с помощью соответствующего растворителя.

2.  Погрузите в умеренное щелочное средство для удаления смазки.

3.  Промойте в горячей воде.

4.  Погрузите в травильное средство FPL на 15-30 минут при 60ºС

H2SO4 (98%)

16.3% (объем)

Na2Cr2O7

6% (вес)

5.  Промойте в проточной воде на протяжении 20 минут.

6.  Просушите в теплом воздухе (20 минут).

Сцепление происходит в первые 3 часа предварительной обработки.

В Великобритании используется подобные раствор, который содержит:

H2SO4 (98%)

179 мл/л

CrO3

68 г/л

CuSO4

0.39 г/л

Порошок Al без содержания стеарата

1.5 г/л

В процессе обработки с помощью данного травильного средства происходит удаление оригинального оксидного слоя, а с поверхности растворяется 1-3 микрона алюминия. После этого происходит формирование новой более однородной оксидной пленки, которая утолщается в процессе промывки.  Было выдвинуто предположение, что данный оксид имеет поверхность, состоящую из нитевидных выступов, которые  имеют большое значение для обеспечения силы и надежности сцепления. Конечно, подобная поверхность покрыта многочисленными микроскопическими лунками, которые находятся внутри лунок большего размера.   Влияние переменных на процесс травления было подробно изучено Биджлмером,  срок службы раствора изучался МакНамаром и др., а общее исследование данного типа предварительной обработки было осуществлено Молони.

Благодаря присутствию шестивалентного хрома в травильных средствах типа FPL были разработаны альтернативные системы без использования хрома, в частности, основанные на растворах серной кислоты и сульфате железа.  Подобные растворы подробно изучались Русселем и Гарнисом, а так же Роджерсом, в результате чего они заключили, что травильное средство, содержащее 370 г/л концентрированной серной кислоты и 150 г/л сульфата железа (75% по весу), используемом при 68ºС на протяжении 16 минут дает такие же результаты, как и при использовании травильного средства FPL.

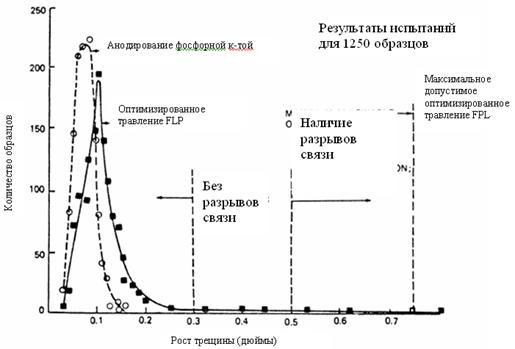
В большинстве случаев используемые травильные средства используются для предварительной обработки перед анодированием хромовой и фосфорной кислотой, преимущества, даваемые подобной дополнительной обработкой, были изучены Боенгом. Сравнительный анализ стойкости соединения, получаемого с помощью оптимизированного травильного средства FPL и анодирования серной кислотой проводился МакМиланом , типичные результаты приведены на рисунок.

Ученые Томпсон и Хитон провели сравнительный анализ анодирования с помощью фосфорной и серной кислоты, в качестве предварительной обработки перед сваркой или покраской. Они заключили, что обработка с помощью фосфорной кислоты является более предпочтительной, это оказалось особенно верным при использовании адгезива на основе эпоксида. Данная тема подробно изучалась учеными Козма и Олефджорд, Гритчлов и Брюис  так же представили широкий обзор различных типов предварительной обработки. При проведении другого исследования те же авторы  подтвердили предпочтительность проведения анодирования с помощью фосфорной кислоты с эпоксидными связующими веществами.

Алкан так же провел значительную работу, касающуюся производства материалов для структурной адгезивной связи в автомобильной промышленности. Их работа концентрировалась на листовых сплавах Al-Mg, которые приготовляются в виде катушек, в применением конверсионного покрытия или анодирования в качестве предварительной обработки. С данным материалом применяется формирующее смазочное средство, при этом как смазочные средства предназначенные для предварительной обработки, так и формирующие смазочные средства являются совместимыми с используемым структурным связывающим средством. В настоящее время имеется огромное количество результатов различных исследований, касающихся структурной адгезивной связи алюминия, которые в виде резюме приводятся в книге Кинлоха.

Сравнение результатов испытаний

Циклы очистки

При наличии огромного разнообразия составов сплавов, а так же разнообразных форм загрязнения, с которыми приходится сталкиваться при работе в данной сфере, невозможно порекомендовать использование каких-либо определенных очистных циклов для каждой стадии технологического процесса. Так, существуют отчеты о случаях, когда анодирование алюминия осуществлялось непосредственно после его производства, а окалина на поверхности может оказаться отличной основой для нанесения краски. Это, правда, скорее исключения, чем правила.

Тщательный контроль процесса предварительной обработки будет вознагражден экономией, получаемой в процессе конечной обработки, низким количеством брака и улучшенным внешним видом обработанной детали.