Советы и секреты профессионалов

Удаление покрытий с окрасочного оборудования

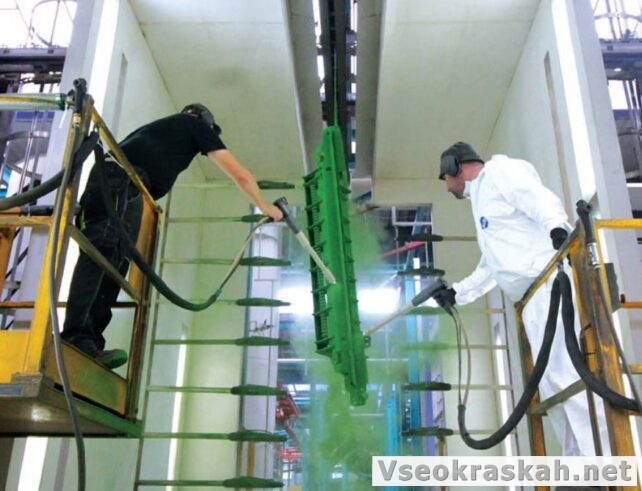
Удаление покрытий с подвесок. При окрашивании изделий на поточных линиях методами электростатического напыления и электрофореза возникают трудности с удалением лакокрасочных и порошковых покрытий с подвесок конвейеров. Очистку подвесок от покрытий можно проводить химическим методом с помощью смывок, термическими методами, например в расплавах солей, криогенным методом с помощью жидкого азота. Далее »
Реакции полимеризации, немного полезной информации

Полимеризацией называется процесс химического соединения молекул низкомолекулярного реакционноспособного соединения мономера, ведущий к образованию макромолекул того же состава, что и исходный мономер, и не сопровождающийся выделением побочных продуктов. Реакцию, в которой участвует  один мономер, называют гомополимеризацией. Если в реакции участвуют два или более различных мономеров, то процесс называется сополимеризацией.

Далее »

Сплавление частиц порошковой краски при нагревании, формирование покрытия

Нагревание-наиболее простой и распространенный способ перевода твердых пленкообразователей в вязкотекучее состояние, при котором обеспечивается слияние их частиц. Формирование пленки сопровождается процессами: удаления воздуха из порошка; деформации частиц и вязкого течения материала; смачивания поверхности подложки расплавом краски; отверждения пленкообразователя (для термореактивных красок). Закономерности процесса. Френкель исследовал изменение контактной поверхности при слиянии двух одинаковых сферических частиц, соприкасающихся первоначально в одной точке и вывел зависимость изменения радиуса поры во времени  от поверхностного натяжения и вязкости материала.

Далее »

Красим с умом или как правильно выбрать окрасочный аппарат.

Производительность окрасочного аппарата может составлять от 1,7 до 15 л/мин по ЛКМ, а стоимость начинается от 2000 $, поэтому применение аппарата целесообразно при достаточно больших объемах работ, от нескольких сотен до тысяч квадратных метров. Как выбрать достойное орудие производства, не переплачивая? Какие подводные камни ожидают покупателей? Обо всех тонкостях нашим читателям будут рассказывать эксперты - специалисты ведущих компаний производителей и поставщиков оборудования.

Далее »

Основные закономерности нанесения порошкового покрытия

1.Увеличение давления воздуха на подачу порошковой краски:

-увеличивает концентрацию порошкового ЛКМ в факеле (+)

-увеличивает скорость увеличения толщины слоя порошка (+)

-сокращает время для получения заданной толщины и повышает производительность (+)

-обуславливает неоднородность покрытия  по толщине как при ручной, так и автоматической (если частота движения манипулятора недостаточна по сравнению со скоростью движения конвейера с изделиями) (--)

-повышает вероятность образования агрегатов порошкового ЛКМ в факеле и            может явиться причиной появления поверхностных дефектов (--)

Далее »

Повышенная производительность и качество окрашенной стали

Обработка поверхности стальных изделий, используемых вне помещений, будь то продукция автомобильной или любой другой промышленности, обязательна. Тщательно разработанные рецептуры красок, предварительная подготовка окрашиваемой поверхности и новейшие технологии позволяют производить окраску стальных поверхностей, идеально подходящую под конкретную ситуацию. И в то же время должны выполняться требования повышения производительности, улучшения качества и бережного отношения к окружающей среде.

Далее »

Теория цветности и инструментальное определение цвета.

В 1976 году был введен новый способ отображения цвета используя систему координат цветности: L*, a*, b*.  Координата L* является мерой яркости. Значение «0» соответствует абсолютно черному цвету, в то время как значение «100» соответствует абсолютно белому цвету. Другие две координаты лежат перпендикулярно друг другу в одной плоскости, перпендикулярной оси яркости L*. Ось a* - отбражает меру красного и зеленого цветов. Соответственно на разных концах этой оси лежат значения, соответствующие чисто красному и чисто зеленому цветам. Положительные значения показывают сдвиг в красную область, отрицательные – в зеленую.

Далее »

Системы рекуперации порошковой краски. Основная информация.

Возможность повторного использования не осевшего на изделии порошка является явным преимуществом порошковой технологии. Получили распространение две основные системы рекуперации порошковой краски:  циклонная  и  картриджная.

Далее »

Какова общая схема процесса производства порошковой краски?

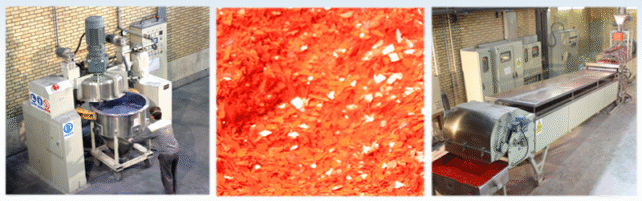
Общая технологическая схема процесса производства производства порошковой краски включает в себя следующие этапы:
1 – подготовка и дозирование исходного сырья;
2 – смешение компонентов;
3 – экструдирование смеси (получение чипсов);
4 – измельчение чипсов;
5 – фасовка, упаковка, маркировка;
6 – контроль качества.

Далее »

Что значит «энергосберегающая краска»??

Космические корабли серии «Шатл» стали покрывать специальным красителем, который служит одновременно термоизолятором. Это сравнительно новая разработка. А проведенные тестирования в естественных космических условиях дали высокие результаты и позволили искать для красителя более широкий спектр применения. Краска получила применение в бытовой, промышленной и многих других сферах деятельности. Например, отпала необходимость в теплоизолирующей обмотке труб. Стало достаточно покрыть их энергосберегающей  порошковой краской.

Далее »